новый блог
Длинноволокнистые термопласты (LFRT) все чаще используются в литье под давлением, где требуются высокие механические характеристики. Хотя технология LFRT может обеспечить превосходную прочность, жесткость и ударопрочность, метод обработки играет решающую роль в определении конечных характеристик, которых может достичь отформованная деталь.
Для успешного формования LFRT необходимо понимать некоторые уникальные характеристики этих материалов. Понимание различий между LFRT и традиционными армированными термопластами способствовало разработке специализированного оборудования, конструкций деталей и пресс-форм, а также методов обработки для максимального использования потенциала производительности и ценности LFRT.
Чтобы сохранить длину волокна при литье LFRT под давлением, необходимо учитывать три ключевые области: термопластавтомат, конструкцию детали и пресс-формы, а также условия обработки.
Ключевое различие между LFRT и традиционными компаундами, армированными короткорубленым или коротким стекловолокном, заключается в длине волокна. В LFRT волокна обычно имеют ту же длину, что и гранулы. Это связано с тем, что большинство материалов LFRT производятся с использованием процесса пултрузии, а не компаундирования со сдвигом.
При производстве LFRT непрерывные пучки нескрученных стекловолоконных ровингов сначала протягиваются через фильеру, где они покрываются и пропитываются смолой. После выхода из фильеры непрерывная армированная пластиковая пруток нарезается или гранулируется, обычно на отрезки длиной 10–12 мм. В отличие от этого, традиционные компаунды с коротким стекловолокном содержат рубленые волокна длиной обычно 3–4 мм, и их длина может быть дополнительно уменьшена до менее чем 2 мм при обработке в сдвиговом экструдере.
Более высокая длина волокна в гранулах LFRT помогает улучшить механические характеристики, особенно ударопрочность и вязкость, при сохранении жесткости. Пока волокна сохраняют свою длину во время формования, они образуют «внутренний скелет» внутри материала, обеспечивая исключительно высокие механические характеристики.
Однако неправильная практика формования может фактически превратить материал с длинным волокном в материал с коротким волокном. Если длина волокна значительно сокращается в процессе обработки, желаемый уровень характеристик не может быть достигнут.
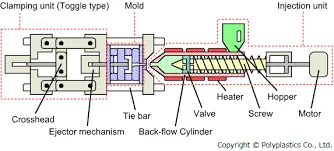
Один из наиболее часто задаваемых вопросов об обработке LFRT заключается в том, можно ли использовать существующее оборудование для литья под давлением для формования этих материалов. В большинстве случаев оборудование, предназначенное для обработки компаундов, армированных коротким волокном, также может использоваться для LFRT. Хотя стандартное оборудование для формования коротких волокон подходит для большинства деталей и изделий из LFRT, определенные модификации оборудования могут помочь лучше сохранить длину волокна при обработке.
Универсальный шнек с типичной конфигурацией «питание — сжатие — дозирование» хорошо подходит для этого процесса. Уменьшение степени сжатия в дозирующей зоне помогает минимизировать сдвиг, который может повредить волокна.
Степень сжатия в дозирующей зоне около 2:1 считается оптимальной для изделий из LFRT. Обычно нет необходимости использовать специальные металлические сплавы для шнека, цилиндра или других компонентов, поскольку LFRT вызывает меньший износ, чем традиционные термопласты, армированные короткорубленым стекловолокном.
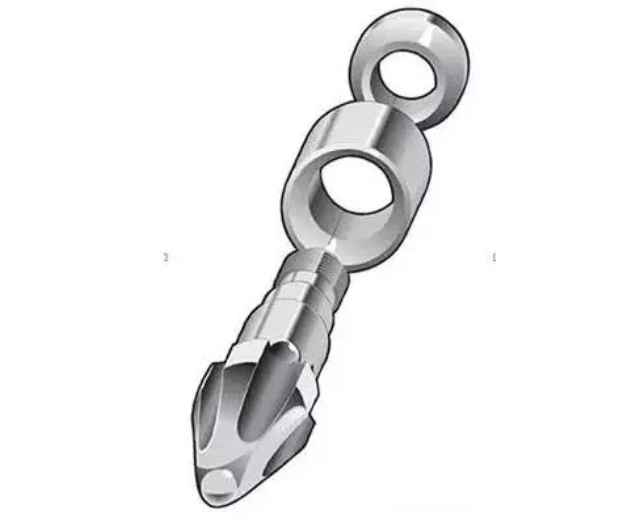
Еще один компонент, конструкцию которого стоит пересмотреть, — это наконечник сопла. Некоторые термопластичные материалы легче обрабатывать с помощью наконечника сопла с обратным конусом, который создает высокий уровень сдвига при впрыске материала в полость пресс-формы. Однако этот тип наконечника сопла может значительно сократить длину волокон в длинноволоконных композитах.
Кроме того, отверстия сопла и впускного канала должны быть достаточно большими, с диаметром не менее 5,5 мм (0,250 дюйма), и не должны иметь острых кромок. Важно понимать, как материал течет через оборудование для литья под давлением, и определять зоны, где чрезмерный сдвиг может вызвать разрушение волокон.
Правильная конструкция детали и пресс-формы также может играть важную роль в сохранении длины волокон в LFRT. Устранение острых углов вокруг элементов детали, включая ребра жесткости, бобышки и другие детали, помогает предотвратить нежелательные напряжения в отформованной детали и уменьшить повреждение волокон.
Детали должны иметь номинальную толщину стенки с относительно равномерной толщиной стенки по всей детали. Значительные колебания толщины стенки могут привести к неравномерному заполнению и нежелательной ориентации волокон внутри детали.
Там, где необходимы более толстые или тонкие участки, следует избегать резких изменений толщины стенки. Такие переходы могут создавать зоны высокого сдвига, которые могут повредить волокна и стать источниками концентрации напряжений. Как правило, старайтесь располагать литник в более толстой части и позволять материалу течь в сторону более тонкой части, чтобы конец заполнения находился в более тонкой области.
Общие рекомендации по проектированию пластмассовых изделий советуют поддерживать толщину стенки менее 4 мм (0,160 дюйма) для обеспечения плавного, равномерного потока и снижения вероятности появления усадочных раковин и пустот. Для компаундов LFRT оптимальная толщина стенки обычно составляет около 3 мм (0,120 дюйма), при минимальной толщине приблизительно 2 мм (0,080 дюйма).
Сама деталь — это лишь один из аспектов проектирования. Не менее важно учитывать, как материал попадает в форму. Значительное повреждение волокон может произойти в зонах литников и впускных каналов, если эти элементы не спроектированы должным образом для направления материала в полость.
При проектировании формы для компаундов LFRT предпочтительны полнокруглые литники с минимальным диаметром 5,5 мм (0,250 дюйма). Любая конструкция литника, отличная от полнокруглой, будет иметь углы, которые могут увеличить напряжение во время формования и повредить армирующее стекловолокно. Допускается использование систем горячеканального литья с открытыми соплами.
Минимальная толщина впускного литника должна составлять 2 мм (0,080 дюйма). По возможности располагайте литник вдоль края, который не препятствует потоку материала в полость. Для литников, расположенных на поверхности детали, может потребоваться поворот на 90°, чтобы предотвратить повреждение волокон и последующее снижение механических характеристик.
Наконец, следует уделить внимание расположению линий спая и тому, как они могут повлиять на участки детали, которые будут подвергаться нагрузкам или напряжениям во время эксплуатации. Правильное размещение литника следует использовать для перемещения линий спая в области, где ожидаются более низкие уровни напряжений.
Компьютерный анализ заполнения формы может помочь определить, где будут находиться эти линии спая. Затем можно использовать структурный метод конечных элементов (FEA) для сравнения зон высокого напряжения с расположением линий спая, выявленных в ходе анализа заполнения формы.
Следует отметить, что данные рекомендации по проектированию деталей и форм являются скорее советами, чем абсолютными требованиями. Существует множество примеров деталей с тонкими стенками, перепадами толщины и сложными или мелкими элементами, которые показали хорошие эксплуатационные характеристики при использовании компаундов LFRT.
Однако чем дальше конструкция отклоняется от этих рекомендаций, тем больше времени и усилий может потребоваться для обеспечения полного использования преимуществ технологии длинных волокон.
Правильные условия переработки имеют решающее значение для успешного формования LFRT. При правильных параметрах переработки высококачественные детали из LFRT могут быть изготовлены с использованием литьевой машины общего назначения и правильно спроектированной формы.
Другими словами, даже при наличии подходящего оборудования и конструкции формы плохие условия переработки все равно могут привести к повреждению волокон и потере их длины. Поэтому крайне важно понимать, с чем столкнутся волокна в процессе формования, и выявлять области, где может возникнуть чрезмерный сдвиг.
Во-первых, противодавление следует тщательно контролировать. Чрезмерное противодавление создает высокие усилия сдвига в материале, что может привести к уменьшению длины волокна. Рекомендуется начинать с нулевого противодавления и увеличивать его только в той мере, в какой это необходимо для обеспечения равномерного отвода шнека во время пластикации.
Противодавления примерно 1.5–2.5 бар (20–50 фунтов на кв. дюйм) обычно достаточно для обеспечения равномерной подачи.
Высокая скорость вращения шнека также может оказывать негативное влияние. Чем быстрее вращается шнек, тем выше вероятность того, что твердый или недостаточно расплавленный материал попадет в зону сжатия шнека, что потенциально может привести к повреждению волокна.
Подобно рекомендации по противодавлению, скорость вращения шнека следует поддерживать на максимально низком уровне, обеспечивающем при этом стабильный и равномерный возврат шнека. Скорость вращения шнека 30–70 об/мин обычно используется при формовании компаундов LFRT.
Во время литья под давлением плавление происходит за счет комбинированного воздействия сдвига и тепла. Поскольку цель при переработке LFRT состоит в сохранении длины волокна путем минимизации сдвига, обычно требуется больше тепла. В зависимости от системы смолы температура переработки компаундов LFRT обычно на 10–30°C выше, чем температура, используемая для обычных армированных компаундов.
Прежде чем просто повышать температуру цилиндра по всей машине, следует обратить внимание на обратный температурный профиль цилиндра. В нормальных условиях температура цилиндра повышается по мере перемещения материала от бункера к соплу. Однако для LFRT рекомендуется более высокая температура в зоне бункера.
Этот обратный температурный профиль помогает размягчить и расплавить гранулы LFRT до того, как они попадут в зону сжатия шнека с высоким сдвигом, что помогает сохранить длину волокна.
Последним фактором при переработке является использование вторичного сырья. Измельчение отформованных деталей или литников обычно приводит к уменьшению длины волокон, поэтому добавление вторичного сырья может повлиять на общую длину волокон в материале.
Расскажите нам о своем применении, требуемых механических характеристиках, системе смолы, содержании волокна и методе переработки. Наша команда поможет вам оценить подходящие решения на основе длинноволокнистых термопластов.
Подписывайтесь на нас :


-- получать обновления с последними темами
 Эл. почта
 русский
 English
 français
 Deutsch
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文