новый блог
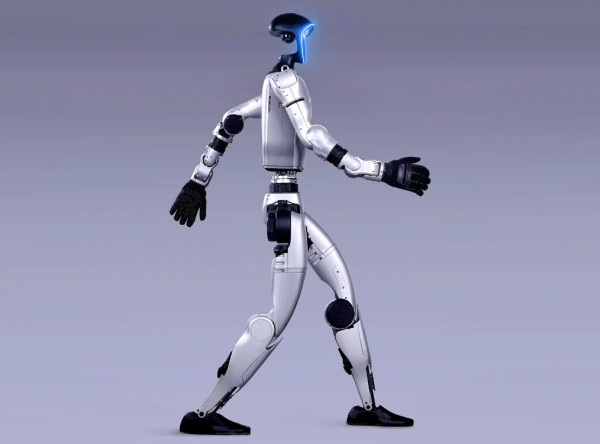
Гуманоидный робот может содержать сотни конструктивных и трансмиссионных компонентов. В отрасли постоянно встречаются две ошибки при выборе материалов, и обе могут дорого обойтись:
Экономия на специализированных материалах тогда, когда они действительно необходимы.
—Например, использование PA66-GF30 для кронштейна рядом с двигателем может привести к ползучести, изменению размеров и смещению положения при длительном воздействии высоких температур.
Использование специальных материалов там, где они на самом деле не нужны.
—Например, использование PEEK для ненесущего корпуса. Характеристики материала избыточны для данного применения, в то время как стоимость комплектующих может значительно возрасти.
ППА (полифталамид), широко известный каквысокотемпературный нейлонОн находится где-то посередине между этими двумя крайностями. Это не просто «более дорогой нейлон» и не «более дешевый PEEK». Он занимает свою четко определенную позицию в выборе материалов.
В этой статье подробно объясняется, для чего именно подходит PPA: какие компоненты хорошо сочетаются с PPA, где его использование будет излишним, а также временной интервал обработки и основные требования к валидации.
PPA — это полуароматический полиамид. В отличие от обычных нейлонов, таких как PA6 и PA66, которые имеют преимущественно алифатические молекулярные цепи, PPA включает в себя ароматические дикислотные сегменты, такие как терефталевая кислота и изофталевая кислота.
Жесткие бензольные кольца и меньшая плотность полярных групп приводят к трем одновременным изменениям:
| Свойство | ПА66 | PPA-LGF | Тренд |
|---|---|---|---|
| Температура плавления | Примерно 260°C | 320–350°C | Значительно выше |
| Температура длительной эксплуатации | Примерно 100–120 °C | 150–180°C | Повышение на 30–50 °C |
| HDT (1,82 МПа) | Приблизительно 240–250 °C | 308°C | Повысился |
| Равновесное водопоглощение (23 °C / 50% относительной влажности) | Примерно 2% | Примерно 0,3% | Уменьшено примерно до 1/4 |
| Содержание влаги до обработки | ≤0,20% | ≤0,01% | Гораздо более строгие требования |
В зависимости от условий эксплуатации, программа PPA предлагает четыре ключевых области применения с высокой добавленной стоимостью:
Температура, в течение которой двигатели находятся в рабочей зоне, обычно составляет 80–120 °C. Обычные армированные нейлоны могут подвергаться ползучести и изменению размеров при длительной эксплуатации в этом температурном диапазоне, а точность позиционирования кронштейнов датчиков напрямую влияет на результаты калибровки.
Благодаря высокой температуре тепловой деформации и низкому водопоглощению, PPA является подходящим материалом для таких применений.
Одно из наиболее распространенных применений PPA — это разъемы для поверхностного монтажа (SMT). Материал должен выдерживать пайку оплавлением бессвинцового припоя, где пиковые температуры могут достигать около 260 °C, без образования пузырей или деформации. После пайки он также должен сохранять стабильное расстояние между контактами во влажной среде.
Аналогичные требования применяются к разъемам, высоковольтным разъемам и компонентам поддержки печатных плат внутри электронного блока управления робота.
В последние годы это одна из наиболее быстрорастущих областей применения PPA (программ купли-продажи электроэнергии).PPA, армированный длинными стекловолокнамиможет достигать уровней прочности на растяжение выше240 МПас плотностью приблизительно1,56 г/см³Благодаря этому он примерно на 40% легче алюминия, если сравнивать его плотность.
Ключевое значение имеет не просто абсолютная прочность, а целая цепочка преимуществ, возникающих за счет снижения веса и, как следствие, уменьшения нагрузки на двигатель.
Как правило, ручные приводы с высокой точностью имеют короткий ход, высокую частоту возвратно-поступательных движений и жесткие требования к зазорам. Это одновременно предъявляет требования к износостойкости и стабильности размеров.
Для этих компонентов при выборе материалов следует использовать следующие методы:сохранение размеров после многократных циклов возвратно-поступательного движенияв качестве ключевого критерия оценки, а не полагаясь исключительно на исходные свойства материала.
Именно здесь чаще всего допускают ошибки при использовании PPA. Армированный PPA обладает высокой прочностью и жесткостью, но не имеет собственных самосмазывающихся свойств. Его износостойкость и коэффициент трения, как правило, менее благоприятны, чем у PEEK или POM.
Если для трущихся пар внутри соединения — таких как подшипники, поверхности зацепления шестерен или втулки — выбрать PPA, исходя из предположения, что «прочности достаточно», износ и увеличение зазоров могут происходить относительно быстро.
Для поверхностей трения лучше подходят системы из PEEK или PEEK+PTFE, тогда как POM можно рассматривать для компонентов с низкой нагрузкой и низким уровнем шума. PPA предназначен для несущих конструкций, а не для поверхностей трения.
Полипропилен (PPA) имеет гораздо меньший коэффициент водопоглощения, чем полиамид PA66, но он не является влагонепроницаемым. Коэффициент водопоглощения 0,3–0,5% соответствует изменению размеров примерно на 0,15–0,25 мм на участке длиной 50 мм (инженерная оценка, предполагающая пропорциональное изменение размеров).
В таких областях применения, как компоненты сопрягаемых шарниров и межосевые расстояния зубчатых передач, подобное изменение размеров может привести к исчерпанию доступного зазора при сборке.
Разница в цене между PEEK и PPA может быть многократной. Логика экономии при многоуровневом выборе материалов заключается в том, чтобы резервировать PEEK для тех применений, где он действительно необходим, а не заменять его повсеместно.
PPA имеет гораздо более узкий диапазон технологических параметров, чем PA66. Даже при использовании одного и того же сорта стали различные условия обработки могут привести к получению деталей со значительно отличающимися характеристиками.
| Процесс | Управление направлением | Последствия плохого контроля |
|---|---|---|
| Сушка | Осушительная сушка имеет важное значение. Содержание влаги должно быть снижено до очень низкого уровня, гораздо более строгого, чем для PA66, с точкой росы около−40°C. | Гидролитическое расщепление цепи при высоких температурах → хрупкие частицы, серебристые полосы и пузырьки. |
| Температура плавления | Показатель выше, чем у обычного нейлона; устанавливается в соответствии с конкретной системой материалов и не превышает рекомендуемый верхний предел. | Слишком низкая концентрация → недостаточная пластификация; слишком высокая концентрация → термоокислительная деградация и изменение цвета. |
| Время проживания | Старайтесь изложить всё как можно короче, сохраняя контроль над текстом.минутная шкала. | Снижение молекулярной массы и черные точки |
| Температура плесени | Высокая температура пресс-формы является необходимым условием, особенно для прецизионных компонентов. | Низкая температура пресс-формы → недостаточная кристалличность → усадка после формования, деформация, смещение размеров и плохой блеск поверхности. |
| Удержание давления | В зависимости от толщины стенок, соблюдайте оптимальный средний диапазон плотности и избегайте чрезмерного уплотнения. | Слишком высокое значение → остаточное напряжение; слишком низкое значение → усадочные раковины и пустоты. |
| Отжиг | Для прецизионных компонентов рекомендуется проводить отжиг для снятия внутренних напряжений после литья. | Остаточное внутреннее напряжение → постепенная деформация после сборки |
| Перемолоть | Контролируйте соотношение измельченного материала и тщательно просушите его перед обработкой. | Суммарное снижение молекулярной массы; не рекомендуется для компонентов, критически важных с точки зрения надежности. |
Для полукристаллических материалов степень кристалличности сильно зависит от температуры пресс-формы. Деталь, отлитая при слишком низкой температуре, может выглядеть нормально после извлечения из формы, но ее размеры могут продолжать изменяться после сборки.
Много жалоб по поводу "«Нестабильность размеров ППА»На самом деле это происходит из-за недостаточной температуры пресс-формы, а не из-за различий в партиях материала.
После стекловолокна илиармирование углеродным волокномРазница в усадке между направлением потока и поперечным направлением может стать значительной. На ориентацию волокон также влияют расположение затвора и скорость сдвига.
Для этих компонентов следует провести анализ потока расплава в пресс-форме и включить соответствующую компенсацию усадки в конструкцию пресс-формы.Простая корректировка параметров формования может оказаться недостаточной для того, чтобы вернуть деталь в допустимые пределы.
Подписывайтесь на нас :


-- получать обновления с последними темами
 Эл. почта
 русский
 English
 français
 Deutsch
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文