новый блог
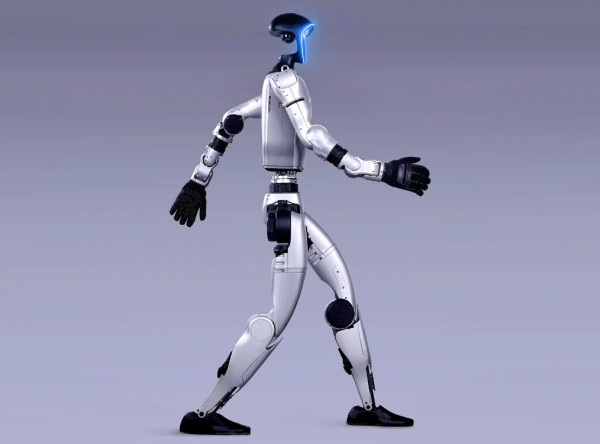
Гуманоидный робот может содержать сотни конструкционных и трансмиссионных компонентов. В отрасли постоянно встречаются две ошибки при выборе материалов, и обе могут дорого обойтись:
Экономия на специальных материалах, когда они действительно необходимы
—Например, использование PA66-GF30 для кронштейна рядом с двигателем может привести к ползучести, изменению размеров и дрейфу положения при длительном воздействии высоких температур.
Использование специальных материалов там, где они на самом деле не нужны
—Например, использование PEEK для корпуса, не несущего нагрузки. Характеристики материала избыточны для данного применения, в то время как стоимость спецификации (BOM) может значительно возрасти.
PPA (полифталамид), широко известный как высокотемпературный нейлон, находится как раз между этими двумя крайностями. Это не просто «более дорогой нейлон» и не «более дешевый PEEK». Он занимает свою четко определенную нишу в выборе материалов.
В этой статье объясняется, где именно применяется PPA: какие компоненты хорошо подходят для PPA, где его использование было бы избыточным, а также рассматриваются технологический диапазон его обработки и основные требования к валидации.
PPA — это полуароматический полиамид. В отличие от обычных нейлонов, таких как PA6 и PA66, которые имеют преимущественно алифатические молекулярные цепи, PPA включает ароматические сегменты дикарбоновых кислот, такие как терефталевая кислота и изофталевая кислота.
Жесткие бензольные кольца и меньшая плотность полярных групп приводят к трем одновременным изменениям:
| Свойство | PA66 | PPA-LGF | Тенденция |
|---|---|---|---|
| Температура плавления | Около 260°C | 320–350°C | Значительно выше |
| Температура длительной эксплуатации | Прибл. 100–120°C | 150–180°C | Выше на 30–50°C |
| HDT (1,82 МПа) | Прибл. 240–250°C | 308°C | Увеличена |
| Равновесное водопоглощение (23°C / 50% отн. влажности) | Прибл. 2% | Прибл. 0,3% | Снижено примерно в 4 раза |
| Содержание влаги перед обработкой | ≤0,20% | ≤0,01% | Гораздо более строгие требования |
Основываясь на условиях эксплуатации, PPA предлагает четыре ключевые области высокоэффективного применения:
Температура непрерывной эксплуатации вокруг двигателей обычно находится в диапазоне 80–120°C. Обычные армированные нейлоны могут подвергаться ползучести и размерному дрейфу при длительной работе в этом температурном диапазоне, в то время как точность позиционирования кронштейнов датчиков напрямую влияет на результаты калибровки.
Благодаря высокой температуре тепловой деформации (HDT) и низкому водопоглощению, PPA является подходящим материалом для этих применений.
Одним из наиболее устоявшихся применений PPA являются SMT-разъемы. Материал должен выдерживать бессвинцовую пайку оплавлением, где пиковые температуры могут достигать около 260°C, без образования вздутий или деформации. После пайки он также должен сохранять стабильное расстояние между контактами во влажной среде.
Те же требования предъявляются к разъемам, высоковольтным разъемам и компонентам крепления печатных плат внутри отсека электронного управления робота.
В последние годы это стало одной из самых быстрорастущих областей применения PPA.Длинноволоконный армированный PPAможет достигать уровня прочности на разрыв выше240 МПапри плотности примерно1,56 г/см³что делает его примерно на 40% легче алюминия, исходя из сравнения плотности.
Ключевая ценность заключается не просто в абсолютной прочности, а в цепочке преимуществ, возникающих за счет снижения веса и, как следствие, уменьшения нагрузки на двигатель.
Приводы ловких манипуляторов обычно имеют короткий ход, высокую частоту возвратно-поступательных движений и жесткие требования к зазорам. Это предъявляет одновременные требования к износостойкости и стабильности размеров.
Для этих компонентов при выборе материала следует использоватьсохранение размеров после повторяющихся циклов возвратно-поступательного движенияв качестве ключевого критерия оценки, а не полагаться исключительно на начальные свойства материала.
Именно здесь PPA чаще всего используют неправильно. Армированный PPA обладает высокой прочностью и жесткостью, но не обладает присущими ему самосмазывающимися свойствами. Его износостойкость и коэффициент трения, как правило, менее благоприятны, чем у PEEK или POM.
Если PPA выбирается для пар трения внутри узла — таких как подшипники, поверхности зацепления зубчатых передач или втулки — просто из предположения, что «прочности достаточно», износ и увеличение зазоров могут произойти относительно быстро.
Для узлов трения лучше подходят системы PEEK или PEEK+PTFE, в то время как POM можно рассматривать для слабонагруженных малошумных компонентов. PPA предназначен для несущих конструкций, а не для узлов трения.
PPA имеет гораздо более низкий уровень водопоглощения, чем PA66, но он не является влагостойким. Уровень водопоглощения 0,3–0,5% соответствует изменению размеров примерно на 0,15–0,25 мм на 50 мм длины (инженерная оценка, исходя из пропорционального изменения размеров).
Для таких применений, как сопрягаемые компоненты узлов и межосевые расстояния зубчатых передач, такой уровень изменения размеров может быть достаточным, чтобы полностью выбрать имеющийся монтажный зазор.
Разница в цене между PEEK и PPA может достигать нескольких раз. Логика экономии при многоуровневом выборе материалов заключается в том, чтобы использовать PEEK там, где это действительно необходимо, а не заменять его повсеместно.
PPA имеет гораздо более узкое технологическое окно, чем PA66. Даже при использовании одной и той же марки разные условия переработки могут привести к получению деталей с существенно различающимися характеристиками.
| Процесс | Направление контроля | Последствия ненадлежащего контроля |
|---|---|---|
| Сушка | Обязательна сушка с осушением воздуха. Содержание влаги должно быть снижено до очень низкого уровня, гораздо более строгого, чем для PA66, с точкой росы около −40°C. | Гидролитическая деструкция цепи при высоких температурах → хрупкость деталей, серебристые полосы и пузыри |
| Температура расплава | Выше, чем у обычного нейлона; устанавливается в соответствии с конкретной системой материала и не должна превышать рекомендуемый верхний предел. | Слишком низкая → недостаточная пластикация; слишком высокая → термоокислительная деструкция и изменение цвета |
| Время пребывания | Сведите его к минимуму, контролируя в минутном масштабе. | Снижение молекулярной массы и черные вкрапления |
| Температура формы | Высокая температура формы является обязательным условием, особенно для прецизионных компонентов. | Низкая температура формы → недостаточная кристалличность → последующая усадка, коробление, дрейф размеров и плохой блеск поверхности |
| Давление выдержки | Держите в соответствующем среднем диапазоне в зависимости от толщины стенки и избегайте перепрессовки. | Слишком высокое → остаточное напряжение; слишком низкое → утяжины и пустоты |
| Отжиг | Для прецизионных компонентов рекомендуется проводить отжиг для снятия напряжений после формования. | Остаточное внутреннее напряжение → постепенная деформация после сборки |
| Вторичное сырье | Контролируйте долю вторичного сырья и тщательно просушивайте материал перед переработкой. | Кумулятивное снижение молекулярной массы; не рекомендуется для ответственных компонентов, требующих высокой надежности. |
Для полукристаллических материалов степень кристалличности сильно зависит от температуры формы. Деталь, отлитая при слишком низкой температуре формы, может выглядеть нормально после извлечения, но ее размеры могут продолжать меняться после сборки.
Многие жалобы на "нестабильность размеров PPA" на самом деле вызваны недостаточной температурой формы, а не различиями в партиях материала.
После армирования стекловолокном или углеволокном, разница в усадке между направлением потока и поперечным направлением может стать значительной. На ориентацию волокон также влияют расположение впускного литника и скорость сдвига.
Для таких компонентов следует провести анализ литья (mold-flow analysis) и внести соответствующие компенсации усадки в конструкцию пресс-формы.Простой регулировки параметров литья может быть недостаточно для возвращения детали в пределы допусков.
Подписывайтесь на нас :


-- получать обновления с последними темами
 Эл. почта
 русский
 English
 français
 Deutsch
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文