новый блог
Длинноволокнистые термопласты (LFRT) все чаще используются в процессах литья под давлением, где требуются высокие механические характеристики. Хотя технология LFRT может обеспечить превосходную прочность, жесткость и ударопрочность, метод переработки играет решающую роль в определении конечных характеристик, которых может достичь литая деталь.
Для успешного литья LFRT необходимо понимать некоторые уникальные характеристики этих материалов. Осознание различий между LFRT и обычными армированными термопластами привело к разработке специализированного оборудования, конструкций деталей и пресс-форм, а также методов переработки, позволяющих максимально использовать потенциал ценности и производительности LFRT.
Для сохранения длины волокна при литье LFRT под давлением необходимо учитывать три ключевых аспекта:термопластавтомат, конструкция детали и пресс-формы, а также условия переработки.
Ключевое различие междуLFRTи обычными компаундами, армированными рубленым или коротким стекловолокном, заключается вдлине волокна. В LFRT волокна обычно имеют ту же длину, что и гранулы. Это связано с тем, что большинство материалов LFRT производятся методом пултрузии, а не компаундирования на основе сдвига.
При производстве LFRT непрерывные пучки некрученых ровингов из стекловолокна сначала протягиваются через фильеру, где они покрываются и пропитываются смолой. После выхода из фильеры непрерывная армированная пластиковая нить нарезается или гранулируется, обычно на отрезки длиной 10–12 мм. Напротив, обычные компаунды с коротким стекловолокном содержат рубленые волокна, длина которых обычно составляет 3–4 мм, и их длина может быть дополнительно уменьшена до менее чем 2 мм во время переработки в экструдере, работающем на основе сдвига.
Большая длина волокна в гранулах LFRT помогает улучшить механические характеристики, особенно ударопрочность и вязкость, при сохранении жесткости. Пока волокна сохраняют свою длину во время литья, они образуют «внутренний каркас» внутри материала, обеспечивая исключительно высокие механические характеристики.
Однако неправильные методы литья могут фактически превратить материал с длинным волокном в материал с коротким волокном. Если длина волокна значительно уменьшается во время переработки, желаемый уровень характеристик не может быть достигнут.
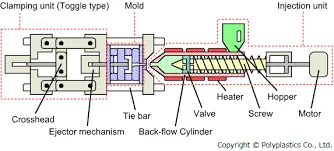
Один из наиболее часто задаваемых вопросов опереработке LFRTзаключается в том, можно ли использовать существующее оборудование для литья под давлением для формования этих материалов. В большинстве случаев оборудование, предназначенное для переработки компаундов, армированных коротким волокном, также может использоваться для LFRT. Хотя стандартное оборудование для литья коротковолокнистых материалов подходит для большинства деталей и изделий из LFRT, определенные модификации оборудования могут помочь лучше сохранить длину волокна во время переработки.
Шнек общего назначения с типичной конфигурациейпитание–сжатие–дозированиехорошо подходит для этого процесса. Уменьшение степени сжатия в зоне дозирования может помочь минимизировать сдвиг, который может повредить волокна.
Степень сжатия в зоне дозирования примерно 2:1 считается оптимальной для изделий из LFRT. Как правило, нет необходимости использовать специальные металлические сплавы для шнека, цилиндра или других компонентов, так как LFRT вызывает меньший износ, чем обычные термопласты, армированные рубленым стекловолокном.
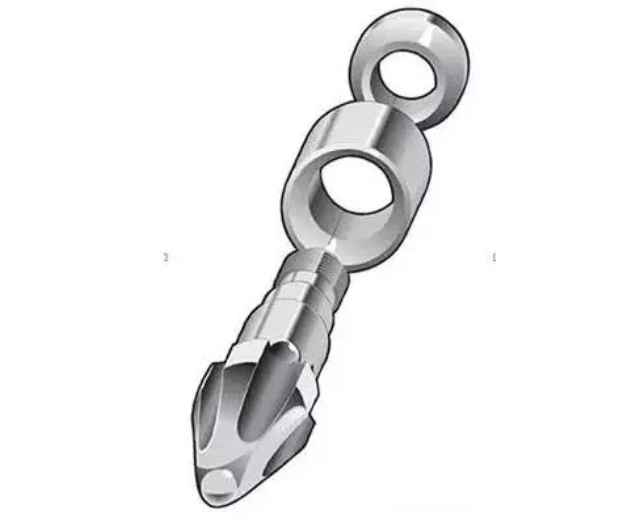
Еще одним компонентом, который может выиграть от пересмотра конструкции, являетсянаконечник сопла. Некоторые термопластичные материалы легче перерабатывать с помощью наконечника сопла с обратным конусом, который создает высокий уровень сдвига при впрыске материала в полость пресс-формы. Однако этот тип наконечника сопла может значительно уменьшить длину волокна длинноволокнистых армированных композитов.
Кроме того, отверстия сопла и литника должны быть достаточно большими, диаметром не менее5.5 мм (0.250 дюйма)и не должны иметь острых краев. Важно понимать, как материал течет через оборудование для литья под давлением, и выявлять области, где чрезмерный сдвиг может вызвать поломку волокон.
Правильная конструкция детали и пресс-формы также может играть важную роль в сохранении длины волокна в LFRT. Устранение острых углов вокруг элементов детали, включая ребра, бобышки и другие детали, может помочь предотвратить ненужное напряжение в литой детали и уменьшить повреждение волокон.
Детали должны иметь номинальную толщину стенки с относительно равномерной толщиной стенки по всей площади. Значительные колебания толщины стенки могут привести к неравномерному заполнению и нежелательной ориентации волокон внутри детали.
Там, где необходимы более толстые или тонкие участки, следует избегать резких изменений толщины стенки. Такие переходы могут создавать зоны высокого сдвига, которые могут повредить волокна и стать источниками концентрации напряжений. Как правило, старайтесь располагать литник в более толстой части и позволять материалу течь в сторону более тонкой части, чтобы конец заполнения находился в более тонкой области.
Общие рекомендации по проектированию пластиковых деталей советуют поддерживать толщину стенки ниже 4 мм (0,160 дюйма) для обеспечения плавного, равномерного потока и снижения вероятности образования утяжин и пустот. Для компаундов LFRT оптимальная толщина стенки обычно составляет около 3 мм (0,120 дюйма), при минимальной толщине приблизительно 2 мм (0,080 дюйма).
Сама деталь — это лишь один из аспектов проектирования. Не менее важно учитывать, как материал попадает в форму. Значительное повреждение волокон может произойти в зонах литников и впускных каналов, если эти элементы не спроектированы должным образом для направления материала в полость.
При проектировании формы для компаундов LFRT предпочтительны полнокруглые литники с минимальным диаметром 5,5 мм (0,250 дюйма). Любая конструкция литника, отличная от полнокруглой, будет иметь углы, которые могут увеличить напряжение во время формования и повредить армирующее стекловолокно. Допускается использование систем горячеканального литья с открытыми соплами.
Минимальная толщина впускного литника должна составлять 2 мм (0,080 дюйма). По возможности располагайте литник вдоль края, который не препятствует потоку материала в полость. Для литников, расположенных на поверхности детали, может потребоваться поворот на 90°, чтобы предотвратить повреждение волокон и последующее снижение механических характеристик.
Наконец, следует уделить внимание расположению линий спая и тому, как они могут повлиять на участки детали, которые будут подвергаться нагрузкам или напряжениям во время эксплуатации. Правильное размещение литника следует использовать для перемещения линий спая в области, где ожидаются более низкие уровни напряжения.
Компьютерный анализ заполнения формы может помочь определить, где будут находиться эти линии спая. Затем можно использовать структурный метод конечных элементов (FEA) для сравнения зон высокого напряжения с расположением линий спая, выявленным в ходе анализа заполнения формы.
Следует отметить, что данные рекомендации по проектированию деталей и форм являются скорее советами, чем абсолютными требованиями. Существует множество примеров деталей с тонкими стенками, изменениями толщины стенок и сложными или мелкими элементами, которые показали хорошие эксплуатационные характеристики при использовании компаундов LFRT.
Однако чем дальше конструкция отклоняется от этих рекомендаций, тем больше времени и усилий может потребоваться для обеспечения полного использования преимуществ технологии длинных волокон.
Правильные условия переработки имеют решающее значение для успешного формования LFRT. При правильных параметрах переработки высококачественные детали из LFRT могут быть изготовлены с использованием термопластавтомата общего назначения и правильно спроектированной формы.
Другими словами, даже при наличии подходящего оборудования и конструкции формы плохие условия переработки все равно могут привести к повреждению волокон и потере их длины. Поэтому крайне важно понимать, с чем столкнутся волокна в процессе формования, и выявлять области, где может возникнуть чрезмерный сдвиг.
Во-первых, противодавление следует тщательно контролировать. Чрезмерное противодавление создает высокие усилия сдвига в материале, что может привести к уменьшению длины волокна. Рекомендуется начинать с нулевого противодавления и увеличивать его только в той мере, в какой это необходимо для обеспечения равномерного отвода шнека во время пластикации.
Противодавления примерно 1.5–2.5 бар (20–50 фунтов на кв. дюйм) обычно достаточно для обеспечения стабильной подачи.
Высокая скорость вращения шнека также может оказывать негативное влияние. Чем быстрее вращается шнек, тем выше вероятность того, что твердый или недостаточно расплавленный материал попадет в зону сжатия шнека, что потенциально может привести к повреждению волокна.
Как и в случае с рекомендацией по противодавлению, скорость вращения шнека следует поддерживать на максимально низком уровне, обеспечивающем при этом стабильный и равномерный возврат шнека. Скорость вращения шнека 30–70 об/мин обычно используется при формовании компаундов LFRT.
Во время литья под давлением плавление происходит за счет комбинированного воздействия сдвига и нагрева. Поскольку целью при переработке LFRT является сохранение длины волокна за счет минимизации сдвига, как правило, требуется больше тепла. В зависимости от системы смолы, температура переработки для компаундов LFRT обычно на 10–30°C выше температуры, используемой для обычных армированных компаундов.
Прежде чем просто повышать температуру цилиндра по всей машине, следует обратить внимание на обратный температурный профиль цилиндра. В нормальных условиях температура цилиндра повышается по мере продвижения материала от бункера к соплу. Однако для LFRT рекомендуется более высокая температура в зоне бункера.
Этот обратный температурный профиль помогает размягчить и расплавить гранулы LFRT до того, как они попадут в зону сжатия шнека с высоким сдвиговым усилием, что помогает сохранить длину волокна.
Последним фактором при переработке является использование вторичного сырья. Измельчение отформованных деталей или литников обычно приводит к уменьшению длины волокон, поэтому добавление вторичного сырья может повлиять на общую длину волокна в материале.
Расскажите нам о своем применении, требуемых механических характеристиках, системе смолы, содержании волокна и методе переработки. Наша команда поможет вам оценить подходящие решения на основе длинноволокнистых термопластов.
Подписывайтесь на нас :


-- получать обновления с последними темами
 Эл. почта
 русский
 English
 français
 Deutsch
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文